德克西尔,专注工业传感——精准感知每一数据节点。

新闻资讯

Technical articles

×

感谢您的支持,我会继续努力的!

扫码支持
扫码打赏,你说多少就多少

打开支付宝扫一扫,即可进行扫码打赏哦

首页 > 新闻资讯 > 技术文章

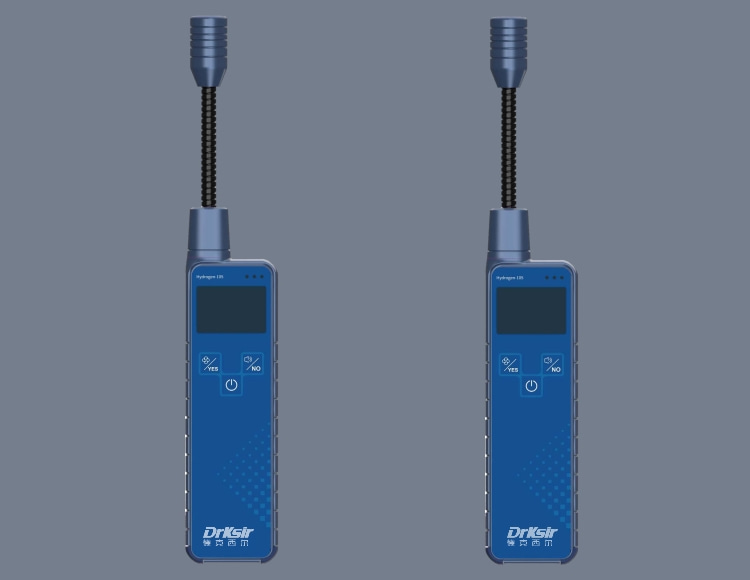
氢燃料电池汽车氢气传感器:工作原理、特性、应用与维护

来源:德克西尔 时间:2024-04-13 10:53:00

        氢燃料电池汽车上使用的氢气传感器是一种至关重要的安全装置,其设计与应用旨在实时监测车内氢气浓度,确保车辆在运行过程中氢气系统的安全性和可靠性。以下是氢气传感器的详细介绍:

氢燃料电池车车载氢气浓度传感器

        1. 工作原理

        氢气传感器通常基于物理或化学原理来检测环境中氢气的存在和浓度。常见工作原理包括:

氢气传感器催化燃烧原理图

        •催化燃烧:通过催化燃烧反应将氢气与氧气反应产生的热量转化为电信号,信号强度与氢气浓度成正比。这类传感器具有耐久性好、稳定性高的特点,适用于固定式燃料电池的氢气泄漏检测。

氢气传感器半导体原理图

        •半导体:利用氢气与传感器材料(如氧化金属半导体)接触时引起的电阻变化来测量氢气浓度。这类传感器响应速度快、灵敏度高,但可能对环境湿度和气体交叉敏感。

氢气传感器电化学工作原理图

        •电化学:通过氢气与传感器内部电解液的化学反应产生电流,电流大小与氢气浓度相关。电化学传感器具有良好的选择性和稳定性,适用于低浓度氢气检测。

氢气传感器量子电导工作原理

        量子电导:比如德克西尔MDR-300C车载氢气传感器,基于量子力学原理的新型传感器,利用量子效应和纳米材料、超导体、量子点、量子阱等量子结构,对氢气进行高灵敏度、高选择性检测,通过检测氢气吸附或反应引起的电子态变化导致的电导变化信号。

        2. 特性与优势

        •高灵敏度与选择性:氢气传感器在常温下对氢气具有极高灵敏度和良好的选择性,能准确区分并测量氢气,避免其他气体干扰。

        •快速响应与恢复:传感器能够迅速响应氢气浓度的变化,实现实时监测,并在氢气浓度降低后快速恢复到初始状态,确保监测的时效性。

        •报警功能:当检测到的氢气浓度达到预设的安全阈值时,传感器会触发报警系统,提醒驾驶员或系统自动采取应对措施,如关闭氢气供应、启动通风设备等。

        •环境适应性:部分传感器采用防潮涂层,具备防水与绝缘性能,可在多种环境条件下稳定工作。同时,具备温度、压力和湿度监测功能,适应燃料电池汽车复杂多变的操作环境。

        •集成化与智能化:现代氢气传感器可能集成到车辆的电子控制系统中,通过数字信号处理、无线通信等技术实现远程监控、数据记录与分析,为车辆维护和安全管理提供数据支持。

        3. 应用位置与数量

        为了全方位保障氢燃料电池汽车的安全,通常会在以下几个关键位置安装氢气传感器:

        •储氢系统附近:直接监测储氢罐、氢气管路、阀门等关键部位的泄漏情况。

        •乘客舱内:防止氢气泄漏进入车厢内,确保乘员安全。

        •发动机舱:监控燃料电池堆及附属设备的氢气泄漏。

        •排气口:检测燃料电池运行过程中是否有未完全反应的氢气逸出。

        按照安全标准和规范,一辆氢燃料电池汽车通常要求安装4个氢气传感器,确保全方位、无死角的氢气泄漏检测。所有传感器信号均需直接传送至仪表盘的醒目位置,以便驾驶员随时掌握氢气系统的安全状态。

        4. 维护与校准

        氢气传感器作为关键安全组件,需要定期进行维护和校准以确保其性能:

        •定期检查:检查传感器的物理完整性、电气连接和报警功能是否正常。

        •清洁与更换:根据制造商建议,定期清理传感器表面的灰尘和污染物,必要时更换已达到使用寿命的传感器。

        •校准:在使用一段时间后或在特定维护周期内,通过专业设备对传感器进行校准,确保其测量精度。

        5. 品牌与型号推荐

德克西尔MDR-300C车载氢气传感器

        市面上有多家厂商提供适用于氢燃料电池汽车的氢气传感器,比如日本的CGM6812-B00可燃气体传感器预校准模块和国内德克西尔MDR-300C车载氢气传感器,前者基于催化燃烧原理,后者为量子电导原理,两者均具有良好的性能和可靠性,是氢燃料电池汽车H2泄漏检测的理想选择。

        综上所述,氢燃料电池汽车上的氢气传感器是确保车辆安全运行不可或缺的部分,通过实时、准确地监测氢气浓度,为预防潜在泄漏风险、保障乘员安全、符合法规要求以及优化系统性能提供了有力支持。

关注公众号

了解更多传感器知识

公众号:德克西尔

传感器产品二维码

加微信

购买传感器产品

微信号:Drksir-13515810281
相关内容推荐
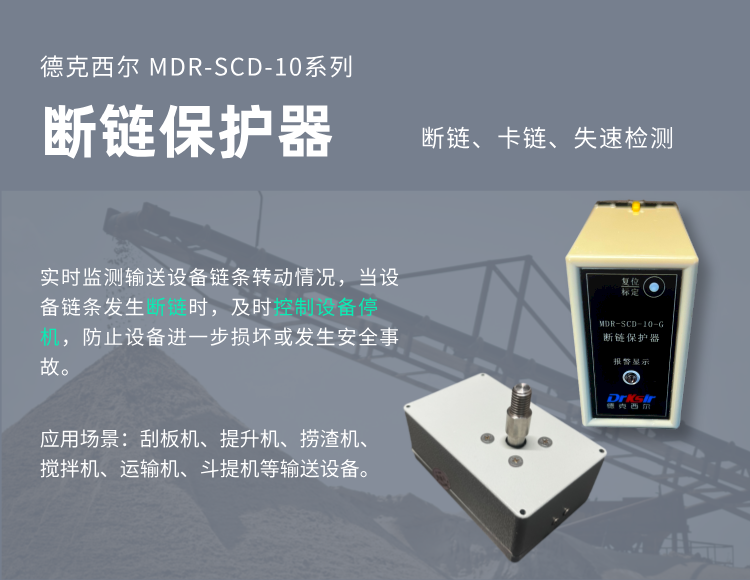
MDR-SCD-10断链保护为何受青睐?揭秘工业安全新趋势

MDR-SCD-10断链保护为何受青睐?揭秘工业安全新趋势

        在煤炭、矿山、港口及建材等重工业领域,刮板输送机作为物料运输的“大动脉”,其运行状态直接关系到整条生产线的效率与安全。然而,链条断裂、打滑等突发故障犹如隐藏的“定时炸弹”,不仅会造成设备损毁和数小时甚至数天的停产,更可能引发严重的安全事故。面对这一行业痛点,传统的机械式断链保护器因响应慢、误报率高、易损坏等问题逐渐被市场淘汰。取而代之的,是德克西尔MDR-SCD-10断链保护器。近年来,这款产品在各大工业现场备受青睐,其背后的原因究竟是什么?        一、毫秒级响应与智能算法:重新定义“精准防护”        传统保护装置多依赖机械触发,响应时间常超过1秒,这段时间足以让断裂的链条拉扯设备部件,造成二次损坏。MDR-SCD-10之所以受青睐,首要原因在于其卓越的“速度传感+智能算法”技术。它通过磁电式传感器实时采集从动轴转速,一旦断链,控制器能在0.1秒内识别异常并切断电源,将事故损失降到最低。        此外,针对重载启车易引发误报的痛点,MDR-SCD-10内置了20秒智能启动延时,并支持“一键自学习”功能,能自动测定当前负载下的正常转速基准。配合四档灵敏度调节,无论是轻载高速还是重载低速工况,都能实现精准匹配,彻底告别了传统方案“一刀切”导致的频繁停机。        二、全工况适配与硬核防护:无惧极端恶劣环境        工业现场环境千差万别,从矿山巷道的粉尘弥漫,到港口码头的盐雾侵蚀,再到高原地区的极寒与强紫外线,都对设备提出了严苛考验。MDR-SCD-10在硬件设计上展现了极高的工业水准:传感器具备IP65/IP66级防护,全金属外壳与不锈钢防护罩经过500小时盐雾测试,在强腐蚀环境下使用寿命可达5年以上。        同时,主控器搭载汽车级MCU,EMC抗干扰等级达到4级,确保在变频器等强干扰源附近依然能输出干净信号。设备支持-25℃至70℃宽温工作,无论是在露天矿场的烈日风沙中,还是在洗煤厂的高湿环境里,都能保持稳定运行,真正做到了“全工况适配”。        三、预测性维护与显著经济效益:让安全成为“长期收益”        MDR-SCD-10不仅是一面坚固的“盾牌”,更是一个聪明的“数据分析师”。控制器能够记录近1000条运行曲线,通过对比转速衰减趋势,提前3-7天提示链条拉长或链轮磨损,帮助企业实现从“事后抢修”到“事前预防”的跨越。        从经济账来看,以单台160kW刮板机为例,一次断链停机4小时的直接损失可达2万元。而MDR-SCD-10的市场价仅为单次事故损失的30%,加上减少的备件库存与保险费用,平均投资回收周期小于6个月。在山西某千万吨煤矿的实际应用中,装用该设备后生产效率提升约80%;在湖南某堆料场改造项目中,应急响应时间从15分钟缩短至30秒,巡检频次减半,真正实现了降本增效。        结语        链条不会说话,但数据会。MDR-SCD-10断链保护器之所以越来越受青睐,是因为它用精准的速度传感、智能的算法逻辑与硬核的工业防护,将看不见的“转速波动”转化为听得见的“安全警报”,为企业带来了实实在在的安全与效益。如果您正面临刮板机频繁断链的困扰,或希望为生产线升级更可靠的智能安全防线,欢迎立即联系我们。作为源头生产厂家,我们将为您提供专业的现场勘测、一对一选型指导及极具竞争力的专属报价,让您的每一次选择都成为长期的安全收益!
2026.09.14
MDR-SCD-10断链保护在刮板机中扮演重要角色

MDR-SCD-10断链保护在刮板机中扮演重要角色

        在煤炭、矿山、洗煤厂及电力等重载输送场景中,刮板输送机是名副其实的“物料大动脉”。然而,在长期承受高粉尘、高湿度、重载冲击等恶劣工况时,刮板机一旦发生断链、卡链或严重打滑,轻则导致整条生产线被迫中断,重则引发链条疯狂甩动、机头机尾损毁甚至人员伤亡的恶性事故。传统的人工巡检难以在毫秒级内做出反应,而常规的电流保护又往往存在滞后与误报。在这一背景下,德克西尔MDR-SCD-10刮板机断链保护器应运而生,它以“速度传感+智能算法”为核心,为工业安全写下新注解,成为刮板机运行不可或缺的“智能哨兵”。        一、核心原理:将“转速”转化为毫秒级安全信号        MDR-SCD-10断链保护器彻底摒弃了传统机械式触发容易卡滞的弊端,采用先进的磁电式速度传感技术。在实际应用中,传感器被安装在刮板机的从动轴(尾轮轴)端部,通过M12螺杆深入轴心,随轴同步旋转。当刮板机正常运转时,传感器会发出稳定的脉冲信号;一旦发生断链或严重打滑,从动轴失去牵引力导致转速骤降甚至骤停,传感器会在0.1秒内捕捉到这一异常。控制器内置的频谱分析算法会立即进行数据比对,并输出继电器信号联动主机紧急停机,同时发出声光报警,将事故扼杀在萌芽状态。        二、智能算法:告别误报与滞后,实现精准防护        工业现场的工况极其复杂,重载启车时的剧烈波动极易引发传统保护器的误报。MDR-SCD-10通过软件层面的智能化设计完美解决了这一痛点。设备支持“一键自学习”功能,操作人员只需长按设定键3秒,保护器便会自动测定当前煤质、煤量下的正常转速基准,并存储为设定值。同时,设备内置20秒智能启动延时,巧妙避开了电机加速阶段的干扰。此外,用户还可以通过DIP开关在四档灵敏度(40%至70%)之间自由切换,无论是轻载高速还是重载低速工况,都能实现精准匹配,彻底杜绝了误报与漏报。        三、工业级硬核设计:专为极端恶劣工况而生        刮板机所处的环境往往伴随着煤泥水喷涌、强电磁干扰甚至盐雾腐蚀。MDR-SCD-10在硬件设计上展现了极高的工业水准。其传感器具备IP65/IP66级防护能力,全金属外壳不仅抗冲击,还能在-25℃的极寒环境中稳定工作。主控器采用汽车级MCU,EMC抗干扰等级达到4级,确保在变频器等强干扰源附近依然能输出干净信号。针对洗煤厂入料口空间狭窄、煤泥包裹飞溅的极端场景,传感器本体置于轴承座外侧,无需拆动链条护罩即可维护,且具备长期免校准、免拆洗的特性,大幅降低了人工进入危险区域的频次。        四、预测性维护与经济效益:从“事后抢修”到“事前预防”        MDR-SCD-10不仅是一面坚固的“盾牌”,更是一个聪明的“数据分析师”。控制器能够记录近1000条运行曲线,通过对比转速衰减趋势,提前3-7天提示链条拉长或链轮磨损,帮助企业实现预测性维护。从经济账来看,以单台160kW刮板机为例,一次断链停机4小时的直接损失可达2万元,而MDR-SCD-10的市场价仅为单次事故损失的30%,平均投资回收周期小于6个月。在湖南某堆料场的实际改造案例中,部署该设备后,应急响应时间从15分钟缩短至30秒,巡检频次减半,真正实现了降本增效。        结语        链条不会说话,但数据会。在工业4.0的浪潮下,MDR-SCD-10刮板机断链保护器用精准的速度传感与智能算法,为重型输送设备筑起了一道坚不可摧的安全防线。它不仅是防范断链事故的“保命神器”,更是企业迈向智能化、预测性维护的关键一步。如果您正面临刮板机频繁断链的困扰,或希望为生产线升级更可靠的智能安全防线,欢迎立即联系我们。作为源头生产厂家,我们将为您提供专业的现场勘测、一对一选型指导及极具竞争力的专属报价,为您的安全生产保驾护航!
2026.09.10
温振传感器有线与无线优缺点全解析:如何精准选型?

温振传感器有线与无线优缺点全解析:如何精准选型?

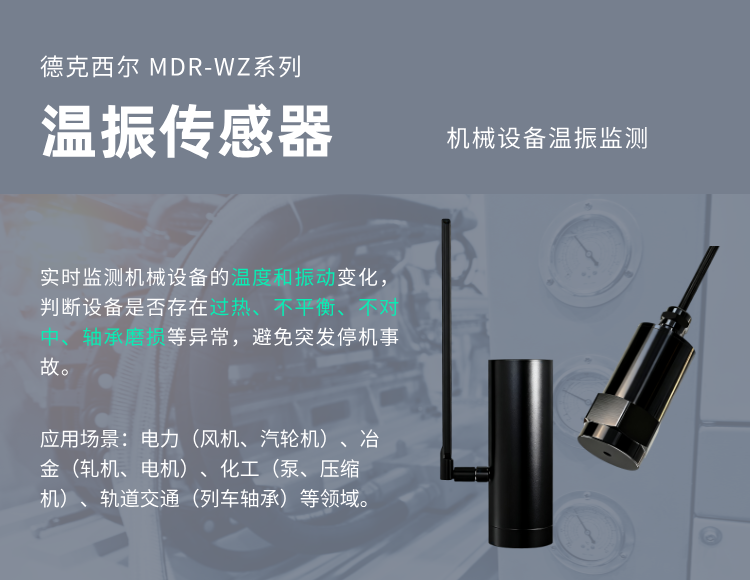
        在工业设备预测性维护的落地过程中,温振传感器是不可或缺的“神经末梢”。然而,面对复杂的工厂环境,许多工程师在搭建监测系统时都会陷入纠结:究竟该选择稳定可靠的有线方案,还是灵活便捷的无线方案?两者并非简单的替代关系,而是各有千秋。本文将深度剖析有线与无线温振传感器的优缺点,助您根据实际工况做出最精准的选型决策。        一、有线温振传感器:极致稳定与高频采集的“定海神针”        有线温振传感器通过物理线缆直接连接至数据采集器或控制系统,其核心优势在于数据的绝对稳定与高实时性。        优点:        高频实时采集:有线传输不受带宽和功耗限制,能够支持微秒级的同步采集,完整上传原始波形数据,非常适合汽轮机、压缩机等关键设备的精密故障诊断与频谱分析。        抗干扰能力强:采用屏蔽电缆传输,能有效抵御变频器、大功率电机等复杂工况下的强电磁干扰,确保信号不失真。        无续航焦虑:由外部统一供电,无需定期更换电池,适合需要24小时不间断连续监测的核心资产。        缺点:        部署成本高昂:需要铺设电缆、桥架,施工周期长,安装成本通常是无线方案的数倍。        灵活性极差:点位一旦固定便难以更改,且线缆在长期机械振动下易出现松动、老化或断裂,后期排查故障费时费力。        盲区覆盖难:对于行车、旋转机械或高空偏远设备,有线方案往往难以触达。        二、无线温振传感器:灵活组网与低成本部署的“破局利器”        无线温振传感器(如LoRa、NB-IoT、Wi-Fi)内置高能电池与通信模块,彻底剪断了物理线缆的束缚。        优点:        免布线,安装即用:采用磁吸或螺柱安装,单人即可快速部署,大幅降低了初始投资与施工门槛,特别适合老旧工厂的智能化改造。        灵活扩展与广覆盖:支持大规模集群组网,一个网关可管理数百个节点,且能轻松覆盖移动设备或难以布线的死角。        边缘计算赋能:现代无线传感器内置AI算法,可在本地进行特征值提取甚至FFT分析,仅上传关键数据,大幅降低功耗与通信带宽压力。        缺点:        采样频率受限:受限于电池续航与通信带宽,无线传感器通常采用定时快照或低频上报机制,难以满足高端设备微秒级的高频连续监测需求。        环境遮挡影响:在存在大量金属遮挡或极端恶劣的电磁环境中,无线信号可能面临衰减或丢包风险。        电池维护成本:虽然主流产品续航可达3-5年,但仍需定期巡检更换电池,增加了后期的运维工作量。        结语        综上所述,有线与无线温振传感器并非“非黑即白”的单选题。对于核心关键设备、强干扰及需高频诊断的场景,有线方案是首选;而对于大规模分布式设备、移动机械及老旧改造场景,无线方案则具备压倒性的成本与灵活性优势。在实际应用中,构建“有线为主、无线为辅”的混合架构,往往能实现效益最大化。        如果您正在为工厂的设备监测方案发愁,不知如何平衡成本与精度,欢迎直接联系我们。作为源头生产厂家,我们提供从有线到无线的全系列产品,并支持混合组网定制。立即联系我们,获取免费的技术勘测与高性价比的专属报价!
2026.09.07
在线客服

业务咨询

技术咨询

售后服务

PC端自动化二维码